Le régulateur de pression d'oxygène à fonctionnement continu OR-07A peut gérer des pressions...
See Details
 MOTEUR
Le guide ultime des régulateurs de pression de coupe : fonction, types et conseils d'achat
Nouvelles de l'industrie-A régulateur de pression de coupe réduit le gaz à haute pression d'un cylindre jusqu'au débit contrôlé nécessaire aux opérations de coupage à l'oxycoupage ou au plasma. Le bon régulateur dépend de trois facteurs : le service de gaz (L'oxygène et les gaz combustibles comme l'acétylène, le propane ou le gaz naturel nécessitent chacun un régulateur dédié avec le raccord CGA approprié), le plage de pression exigée par votre processus de découpe (Le coupage au gaz nécessite généralement 20 à 60 PSI d'oxygène pour les plaques fines et jusqu'à 90 PSI pour les plaques épaisses, tandis que le coupage au plasma nécessite souvent 60 à 120 PSI d'air propre et sec), et le capacité de débit nécessaire pour maintenir une coupe stable sans chute de pression. Le choix d'un régulateur sous-dimensionné ou incompatible avec le gaz entraîne une qualité de coupe incohérente, une accumulation de scories et des risques pour la sécurité.
Qu'est-ce qu'un régulateur de pression de coupe et comment fonctionne-t-il
Un régulateur de pression de coupage se connecte à une bouteille de gaz et abaisse la pression stockée dans la bouteille jusqu'à une pression de travail stable délivrée au chalumeau de coupe ou au système plasma. L'oxycoupage repose sur un flux constant d'oxygène de haute pureté combiné à un gaz combustible de préchauffage pour faire fondre et souffler le métal le long de la ligne de coupe. Le découpage au plasma utilise plutôt un gaz régulé (souvent de l'air comprimé, de l'azote ou de l'oxygène) pour former l'arc plasma ionisé qui coupe le matériau.
En interne, le régulateur utilise un mécanisme à membrane et à ressort identique en principe aux autres régulateurs de gaz : lorsque l'opérateur tourne la vis de réglage, la tension du ressort contre le diaphragme ouvre ou ferme une vanne interne, contrôlant la quantité de gaz qui passe du côté basse pression. Un régulateur de coupe fonctionnant correctement doit maintenir la pression de refoulement à environ 1 à 3 PSI du point de consigne. , même si la demande de torche fluctue pendant le perçage et la découpe.
Types de régulateurs de pression de coupe
Les régulateurs de coupe sont classés en fonction du processus de coupe qu'ils prennent en charge et de leur conception de réduction de pression interne.
Régulateurs d'oxycoupage
Ceux-ci viennent par paires : un régulateur d'oxygène et un régulateur de gaz combustible (acétylène, propane ou gaz naturel). Ils ne sont jamais interchangeables, car les raccords de gaz combustible utilisent des filetages à gauche et des pressions nominales inférieures, tandis que les régulateurs d'oxygène utilisent des filetages à droite et sont conçus pour des pressions d'entrée beaucoup plus élevées.
Régulateurs de gaz de coupage plasma
Les systèmes plasma utilisent souvent un régulateur intégré ou associé à un filtre et un séparateur d'humidité, car même de petites quantités d'eau ou d'huile dans l'alimentation en air peuvent entraîner une mauvaise qualité de coupe et raccourcir la durée de vie des consommables. De nombreux compresseurs d'atelier alimentent les découpeurs plasma via un régulateur de ligne dédié conçu pour un débit continu élevé plutôt qu'une unité de type cylindre.
Conception à une étape ou à deux étapes
Les régulateurs de coupe à un étage sont courants pour une utilisation portable et légère. Les régulateurs à deux étages maintiennent un rendement plus constant à mesure que la pression du cylindre diminue, ce qui est particulièrement important pour les coupes longues et continues sur des tôles épaisses. Les unités à deux étages limitent généralement la chute de pression à moins de 2 PSI par rapport à 5-8 PSI sur les modèles à un étage une fois que le cylindre descend en dessous de 500 PSI.
| Processus de coupe | Gaz utilisé | Pression de service typique | Raccord commun |
|---|---|---|---|
| Coupe oxy-acétylène | Oxygène | 20-60 livres par pouce carré | CGA540 |
| Coupe oxy-acétylène | Acétylène | 3-15 livres par pouce carré | CGA 510 (filetage à gauche) |
| Coupe Oxy-Propane | Propane | 5-20 livres par pouce carré | CGA 510 (filetage à gauche) |
| Découpe Plasma | Air comprimé / Azote | 60-120 livres par pouce carré | Raccord de ligne NPT |
Composants clés et leurs fonctions
- Manomètre haute pression : Indique la pression restante dans la bouteille afin que les opérateurs puissent planifier le remplacement du gaz avant qu'une coupe ne soit interrompue.
- Manomètre basse pression (de refoulement) : Affiche la pression de travail envoyée au chalumeau de découpe ou au système plasma.
- Vis de réglage : Permet à l'opérateur de composer la pression spécifique requise pour l'épaisseur de la plaque à couper.
- Ensemble diaphragme et ressort : Maintient une pression de production constante en répondant aux changements de la demande en aval.
- Soupape de sécurité : Évacue automatiquement le gaz si la pression dépasse la limite nominale du régulateur, empêchant ainsi la rupture.
- Filtre/séparateur d'humidité (systèmes plasma) : Élimine l'eau et l'huile de l'air comprimé avant qu'elles n'atteignent la torche, protégeant ainsi la qualité de coupe et les consommables.
Comment choisir le bon régulateur de pression de coupe
1. Adaptez le régulateur à votre processus de coupe
Le coupage oxy-combustible nécessite deux régulateurs distincts (oxygène et gaz combustible), tandis que le coupage au plasma nécessite un régulateur ou un ensemble filtre-régulateur adapté au débit et à la pression de votre système plasma. Ne remplacez jamais un régulateur de soudage uniquement pour une utilisation en coupage s'il n'est pas conçu pour les débits plus élevés exigés par les chalumeaux coupants.
2. Dimensionnez le régulateur en fonction de l'épaisseur de votre plaque
Une plaque plus épaisse nécessite une pression et un débit d'oxygène plus élevés pour maintenir la coupe en mouvement à travers le matériau. À titre de référence générale, couper de l'acier de 1/4 de pouce nécessite généralement environ 30 PSI d'oxygène, tandis que l'acier de 2 pouces peut nécessiter 55 à 60 PSI ou plus . Choisissez un régulateur avec une puissance nominale maximale confortablement supérieure à votre coupe la plus épaisse attendue.
3. Vérifiez la capacité de débit, pas seulement la pression
Un régulateur peut être évalué pour la pression correcte mais restreindre le débit si son orifice interne est sous-dimensionné pour une coupe à grand volume. Pour les coupes intensives ou de production, recherchez des régulateurs explicitement conçus pour le service au chalumeau plutôt que des régulateurs de soudage à usage général.
4. Donner la priorité aux régulateurs à deux étages pour les coupes longues
Les ateliers de production effectuant des coupes longues et continues bénéficient le plus des régulateurs à deux étages, car dérive de pression sous 2 PSI maintient la largeur de saignée et la qualité des bords constantes du début à la fin d'une coupe.
5. Pour les systèmes plasma, confirmez les exigences en matière de qualité de l'air
La plupart des fabricants de découpeurs plasma spécifient une teneur maximale en humidité et en huile pour l'air d'entrée. L'association du régulateur avec un combo filtre/sécheur approprié est souvent plus importante que la pression nominale du régulateur seule.
Consignes d'installation et de sécurité
- Inspectez le robinet de la bouteille et l'entrée du régulateur pour déceler de l'huile, de la graisse ou des débris avant de procéder au raccordement, en particulier pour le service d'oxygène.
- Ouvrez brièvement le robinet de la bouteille pour éliminer la poussière de la sortie, en vous tenant sur le côté plutôt que devant.
- Fixez le régulateur et serrez fermement avec une clé, en évitant un serrage excessif qui pourrait endommager le siège.
- Retirez complètement la vis de réglage avant d’ouvrir le robinet de la bouteille, puis ouvrez-la lentement.
- Testez toutes les connexions avec une solution de détection de fuite approuvée ; ne testez jamais les fuites avec une flamme nue .
- Réglez progressivement la pression de service pendant que le gaz circule dans la torche, en vous référant au tableau de coupe du fabricant pour l'épaisseur de votre plaque.
Les régulateurs et raccords d'oxygène doivent rester totalement exempts d'huile et de graisse, car l'oxygène sous pression combiné aux hydrocarbures peut s'enflammer violemment. Cette règle unique évite la majorité des accidents d’oxycoupage dans les ateliers de fabrication.
Meilleures pratiques de maintenance
La plupart des fabricants recommandent une inspection complète et un recalibrage tous les 12 mois , ou plus fréquemment dans les opérations de découpe à grand volume.
- Fermez le robinet de la bouteille et évacuez la pression résiduelle du régulateur à la fin de chaque quart de travail.
- Rangez les régulateurs dans un endroit propre et sec, à l'abri de la poussière, de l'humidité et des dommages causés par les chocs.
- Vidangez régulièrement les séparateurs d'humidité sur les systèmes de coupage plasma pour éviter l'entraînement d'eau dans la torche.
- Remplacez les jauges montrant une aiguille rampante ou collante, ce qui signale généralement un siège usé ou une contamination interne.
- Utilisez uniquement des lubrifiants sans danger pour l'oxygène sur les régulateurs de service d'oxygène ; n’utilisez jamais de graisse standard à base de pétrole.
Erreurs courantes à éviter
- Ouverture trop rapide du robinet de la bouteille , provoquant un pic de pression susceptible d'endommager le manomètre ou le diaphragme.
- Il n'est pas conçu pour utiliser un régulateur adapté au soudage pour les applications de coupe à haut débit.
- Forcer un adaptateur à connecter un raccord de gaz incompatible, qui contourne la conception de sécurité intégrée.
- Ignorer la chute de pression à mi-coupe, qui signale souvent un régulateur sous-dimensionné ou une bouteille presque vide.
- Négliger le filtre/sécheur d'air sur les systèmes plasma, ce qui entraîne de mauvais bords de coupe et une usure prématurée des consommables.
Un régulateur de pression de coupe a un impact direct sur la qualité de coupe, l’efficacité du gaz et la sécurité de l’atelier. Le bon choix se résume à adapter le régulateur à votre processus de découpe et à votre type de gaz, à le dimensionner en fonction de l'épaisseur de votre plaque et de votre demande de débit typique, et à choisir une conception à deux étages pour les coupes longues ou à grande échelle. Combiné avec une installation appropriée et un entretien de routine, le régulateur approprié fournira des coupes nettes et constantes et un environnement de travail plus sûr pendant des années d'utilisation.
Produits associés
-

-
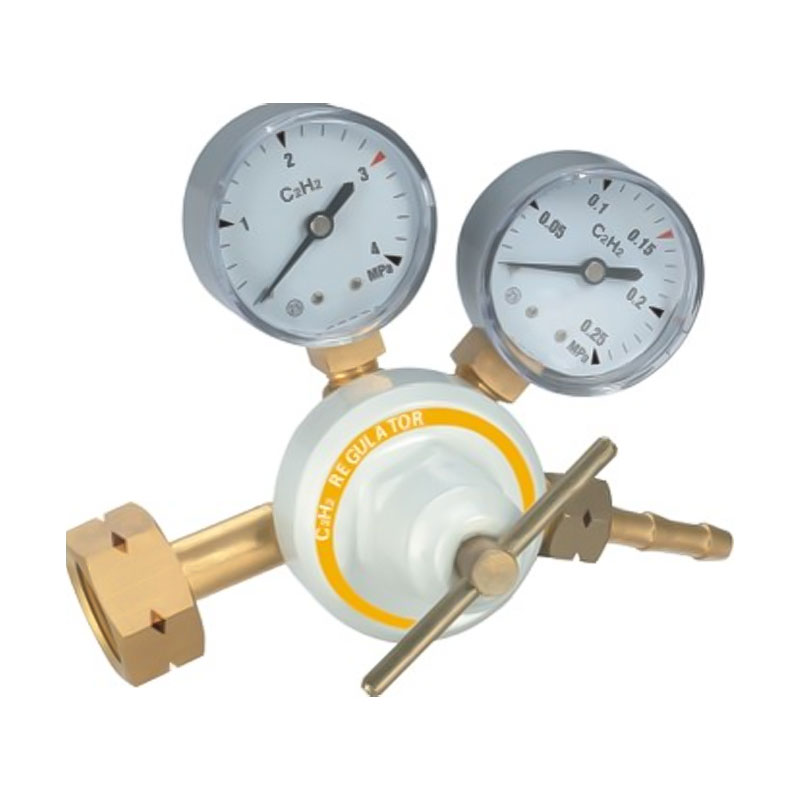
Le régulateur d'acétylène de soudage et de coupage haute stabilité AR-56 est conçu en mettan...
See Details -

Ce régulateur de CO2 d'aquarium avec deux manomètres et un seul compteur de bulles est conçu...
See Details -

Le régulateur de sécurité d'oxygène multifonction OR-17 est un appareil professionnel conçu ...
See Details -

Le régulateur de cylindre d'argon haute pression ArR-01 est un dispositif de régulation de p...
See Details -
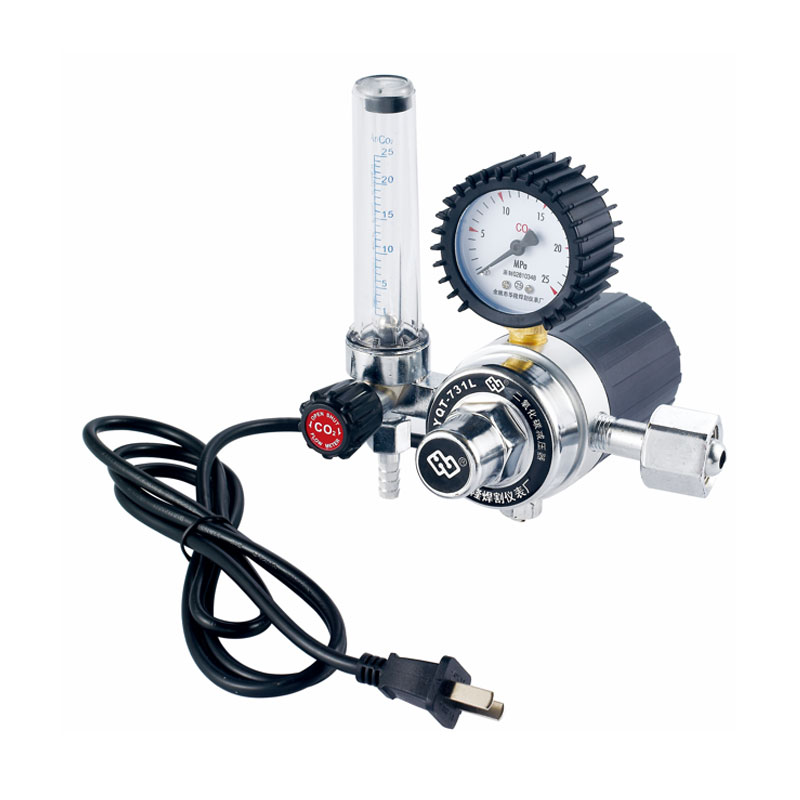
Le régulateur de dioxyde de carbone de précision haute pression JTR-01 est un appareil conçu pour...
See Details -

Le régulateur d'oxygène de précision haute pression OR-13 est conçu spécifiquement pour les ...
See Details -

Le régulateur d'oxygène à gestion de pression de précision OR-03 est un dispositif professio...
See Details
- LIENS RAPIDES
- Accueil
- À propos de nous
- Produits
- Le service
- Actualités
- Nous contacter
- À PROPOS DE NOUS
- Profil de l'entreprise
- Exposition d'usine
- Honors et certificats
- PRODUITS
- Régulateur de pression pour le soudage et le découpage
- Régulateur de pression d'aquarium
- Régulateur de pression de bière et de boissons
- Réducteur de pression de pipeline
- INFORMATIONS DE CONTACT
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, route ouest de Tanjialing, rue Lanjiang, Yuyao, 315400, Zhejiang

-
- CODE QR MOBILE

