Le régulateur d'acétylène de soudage et de coupage haute stabilité AR-56 est conçu en mettan...
See Details
 MOTEUR
Découpe oxyacétylène : comment régler la pression du régulateur d'acétylène et d'oxygène
Nouvelles de l'industrie-Lorsqu'un opérateur de découpe se plaint de bords de coupe irréguliers, d'un excès de scories ou d'une flamme qui ne cesse d'éclater et de mourir, la première chose que de nombreux dépanneurs vérifient est la taille et le nettoyage de la pointe de la torche. Le coupable le plus courant se situe en fait en amont : les régulateurs de pression d’acétylène et d’oxygène. Ces petits composants prennent une pression du réservoir qui peut dépasser 2 000 psi pour l'oxygène et environ 250 psi pour l'acétylène et l'abaissent jusqu'à la plage de travail précise dont votre chalumeau coupant a besoin. Si le régulateur n'est pas adapté au gaz, si la pression dérive ou si le volume délivré ne peut pas suivre le rythme d'une grande pointe de coupe, aucun réglage de la torche ne permettra de réparer la coupe. Le bon point de départ n’est pas de blâmer la torche mais de vérifier les régulateurs et les réglages de pression.
Pourquoi la coupe à l'oxygène à l'acétylène nécessite un contrôle précis de la pression
L'oxycoupage à l'oxyacétylène repose sur une réaction chimique et pas seulement sur un flux de gaz chaud. L'acier est chauffé jusqu'à sa température d'allumage, puis un jet d'oxygène pur est dirigé vers le métal chaud. L'oxygène se combine au fer pour former de l'oxyde de fer, et la chaleur dégagée par cette réaction exothermique fond et élimine le métal le long de la ligne de coupe. Ce processus dépend de deux variables : une chaleur suffisante pour atteindre la température d'allumage et un volume d'oxygène suffisant pour entretenir la réaction d'oxydation.
Le gaz combustible acétylène fournit la flamme de chauffage initiale. L'oxygène soutient à la fois la flamme et le jet de coupe. Les deux gaz doivent arriver à la torche à la pression et au débit corrects. La pression de la bouteille dans une bouteille d’oxygène pleine peut atteindre 2 200 psi. Les bouteilles d'acétylène, qui sont remplies d'une masse poreuse et d'acétone pour maintenir le gaz stable, ont une pression maximale autorisée d'environ 250 psi et ne doivent jamais être utilisées au-dessus de cette valeur. Sans régulateur, cette pression détruirait un chalumeau et créerait une condition dangereuse. Un régulateur de pression réduit la pression de la bouteille à une pression de sortie contrôlée et la maintient lorsque la bouteille se vide.
Paramètres de pression standard pour la coupe à l'oxyacétylène
Les réglages de pression dépendent de la taille de la pointe de la torche et de l'épaisseur du métal. Pour la plupart des travaux de coupe généraux, la pression de service de l'acétylène se situe entre 5 et 15 psi, tandis que la pression de l'oxygène de coupe se situe généralement entre 40 et 55 psi pour un tuyau de 3/8 de pouce et une pointe de coupe moyenne. Un point de départ courant pour l'acier 1/2 pouce est 10 psi d'acétylène et 45 psi d'oxygène. Des pointes plus grandes et une plaque plus épaisse nécessitent un débit d'oxygène plus important, pas nécessairement une pression d'acétylène plus élevée ; La pression de l'acétylène ne doit pas être augmentée au-delà de 15 psi car l'acétylène devient instable à des pressions plus élevées.
| Épaisseur du matériau | Pression d'acétylène | Pression d'oxygène | Taille de la pointe |
|---|---|---|---|
| Jusqu'à 1/4 de pouce | 5 à 8 livres par pouce carré | 35 à 40 livres par pouce carré | 0 ou 1 |
| 1/4 à 1/2 pouce | 8 à 10 livres par pouce carré | 40 à 45 livres par pouce carré | 1 ou 2 |
| 1/2 à 1 pouce | 10 à 15 livres par pouce carré | 45 à 55 livres par pouce carré | 2 ou 3 |
| Plus de 1 pouce | 12 à 15 livres par pouce carré | 55 à 70 livres par pouce carré | 4 ou plus |
Ces chiffres sont des points de départ. Le fabricant de votre chalumeau et de votre pointe coupante vous fournira un tableau plus détaillé. Le régulateur doit être capable de fournir ces pressions de manière constante pendant que la torche est en fonctionnement. Si la pression chute lorsque vous tirez sur le levier de coupe, le régulateur est peut-être trop petit, endommagé ou mal réglé.
Sélection des bons régulateurs d'acétylène et d'oxygène
L'acétylène et l'oxygène ne doivent jamais utiliser le même détendeur. Les régulateurs d'acétylène ont une connexion filetée à gauche pour empêcher toute connexion croisée, et ils sont construits avec des matériaux sans danger pour le service de l'acétylène. Un régulateur d'oxygène doit être nettoyé pour le service d'oxygène et utilise un filetage à droite. Les deux ne sont pas interchangeables et l’utilisation du mauvais régulateur constitue un grave danger pour la sécurité.
Lors de la sélection d'un régulateur d'acétylène pour les travaux de coupe, recherchez trois éléments : une pression de sortie stable sur toute la plage de débit, un manomètre facile à lire et précis, et un corps capable de gérer le cycle de service. Pour les travaux de coupe à grand volume, un régulateur doté d’un diaphragme plus grand et d’un corps à haut débit maintiendra mieux la pression qu’un modèle léger. Si vous effectuez une coupe continue, le régulateur ne doit pas geler ni permettre une fluage de la pression. Un régulateur d’acétylène de soudage et de coupage à haute stabilité est une option intéressante pour ce type de tâche.
 Régulateur d'acétylène de soudage et de découpe haute stabilité AR-56 Pour une coupe continue, ce régulateur d'acétylène maintient une pression de sortie constante sur différentes pressions de cylindre. Sa construction robuste et son grand diaphragme empêchent le gel et la fluctuation de la pression, garantissant une flamme constante et un fonctionnement fiable. Voir le produit →
Pour l’oxygène, la même logique s’applique. Le jet d'oxygène de coupe nécessite un apport ininterrompu et important de 40 à 70 psi. Un régulateur qui restreint le débit ou augmente la pression entraînera des coupures incohérentes et un gaspillage de gaz. Un régulateur d’oxygène doté d’un fonctionnement continu et d’un corps robuste constitue un choix plus sûr pour les coupes intensives.
 OR-07A Régulateur de contrôle de pression d'oxygène à fonctionnement continu Ce régulateur d'oxygène offre une sortie stable à partir de pressions d'entrée élevées, avec une conception durable pour une utilisation prolongée. Son réglage précis et ses connexions étanches permettent une coupe ininterrompue, réduisant les déchets et améliorant la qualité de coupe. Voir le produit →
Régulateurs à un étage ou à deux étages
Un régulateur à un étage réduit la pression en une seule étape. Au fur et à mesure que le gaz dans la bouteille est utilisé, la pression de sortie peut légèrement dériver car la pression d'entrée change. Un régulateur à deux étages utilise deux étapes de réduction de pression et fournit une pression de sortie plus stable pendant toute la durée de vie du cylindre. Pour le coupage oxyacétylène, un régulateur à deux étages vaut souvent le coût supplémentaire si vous effectuez de longs travaux ou utilisez de gros cylindres. La pression stable se traduit par une flamme plus calme et une qualité de coupe plus constante.
Avant d'acheter, vérifiez la plage de pression de sortie, le type de connexion d'entrée, si les jauges sont marquées pour le bon gaz et si le corps est en laiton forgé ou en alliage durable. Lisez ce guide sur choisir le bon régulateur de pression d'acétylène pour plus de détails. Vous pouvez également parcourir la gamme complète de régulateurs de pression d'acétylène pour comparer des modèles avec différentes plages de pression et capacités de débit.
Erreurs courantes des régulateurs et risques d’achat
L'erreur la plus courante consiste à utiliser un régulateur réglable destiné à un gaz différent. Un régulateur de CO2 peut s'adapter accidentellement à une bouteille d'acétylène, mais ses matériaux et sa plage de pression ne sont pas adaptés à l'acétylène. Cela peut entraîner des dommages internes ou une pression incontrôlée. Un autre problème fréquent est le choix d'un régulateur avec une plage de pression trop étroite. Par exemple, un régulateur avec une pression de sortie maximale de 30 psi peut convenir à une petite torche, mais ne fournira pas suffisamment de pression d'oxygène pour un travail de découpe intensif.
Le fluage de la pression est un autre problème. Un régulateur qui rampe augmentera lentement la pression de sortie une fois que vous l'aurez réglé. Cela peut entraîner une augmentation de la pression de l'acétylène au-dessus de la limite de sécurité de 15 psi et entraîner une flamme instable ou un risque de retour de flamme. Si vous voyez l'aiguille dériver vers le haut au bout de quelques minutes, remplacez le régulateur ou faites-le réparer. N'utilisez pas non plus un régulateur qui présente des signes d'huile ou de graisse sur les connexions. Les régulateurs d'oxygène doivent être exempts d'hydrocarbures car l'oxygène sous pression réagit violemment avec l'huile et la graisse.
Lors de l'achat, achetez auprès d'un fournisseur qui propose des régulateurs d'acétylène et d'oxygène qui correspondent à votre travail typique. Si vous coupez souvent de l'acier épais, dépensez davantage pour un régulateur d'oxygène à haut débit. Si votre travail est intermittent et léger, un régulateur compact et économique peut suffire. Déterminez si vous avez besoin de jauges fixes ou si vous autorisez une personnalisation, car certaines tables de découpe et installations en usine nécessitent des filetages d'interface spécifiques.
Liste de contrôle de maintenance et de sécurité
- Vérifiez les jauges du régulateur avant chaque quart de travail pour déceler des dommages ou des lentilles fissurées.
- Vérifiez que le tuyau du régulateur d'acétylène est connecté à la bouteille d'acétylène et le régulateur d'oxygène à la bouteille d'oxygène.
- Ouvrir lentement les robinets des bouteilles et se tenir sur le côté lors de la mise sous pression.
- N'utilisez jamais de graisse ou d'huile sur les raccords du régulateur d'oxygène.
- Purgez les conduites avant d'allumer la torche en ouvrant brièvement chaque tuyau à l'extrémité de la torche.
- Inspectez le boîtier de la membrane pour détecter toute fuite à l'aide d'une solution de détection de fuite.
- Après utilisation, fermez les robinets des bouteilles et purgez la pression des régulateurs et des tuyaux.
Ces étapes ne prennent que quelques minutes mais évitent les accidents les plus courants. Un détendeur bien entretenu fournira une pression constante pendant de nombreuses années.
L'essentiel
L’oxycoupage à l’oxyacétylène dépend encore d’un matériel fiable et démodé. Un chalumeau coupant est aussi efficace que la pression qui lui est appliquée. Réglez l'acétylène entre 5 et 15 psi et l'oxygène entre 35 et 70 psi en fonction de la taille de la buse et de l'épaisseur du matériau, puis vérifiez que les lectures restent stables à plein débit. Choisissez des régulateurs conçus pour le gaz, dimensionnés pour le travail et conçus pour un fonctionnement continu en cas de besoin. Avec les bons régulateurs d'acétylène et d'oxygène en place, des coupes nettes, un fonctionnement sûr et une consommation de gaz constante deviennent beaucoup plus faciles à réaliser.
Produits associés
-
-

Le contrôleur de réduction de pression d'oxygène à interface et pression personnalisable OR-...
See Details -

Le régulateur d'acétylène industriel durable AR-17 est spécialement développé pour répondre ...
See Details -

Le régulateur d'acétylène industriel résistant à l'usure AR-55 est spécialement conçu p...
See Details -
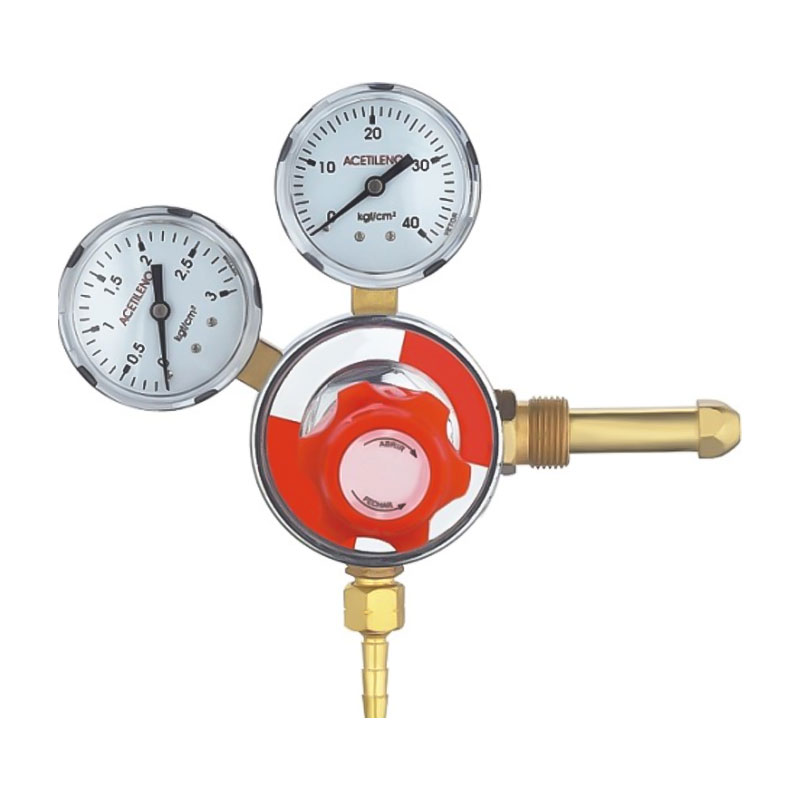
Le régulateur de pression d'acétylène de précision AR-59 est un appareil professionnel conçu...
See Details -

Le régulateur d'acétylène industriel robuste AR-66 est spécialement conçu pour les opération...
See Details -

Le régulateur d'acétylène industriel durable AR-19 utilise un chemin de gaz scientifiquement...
See Details -
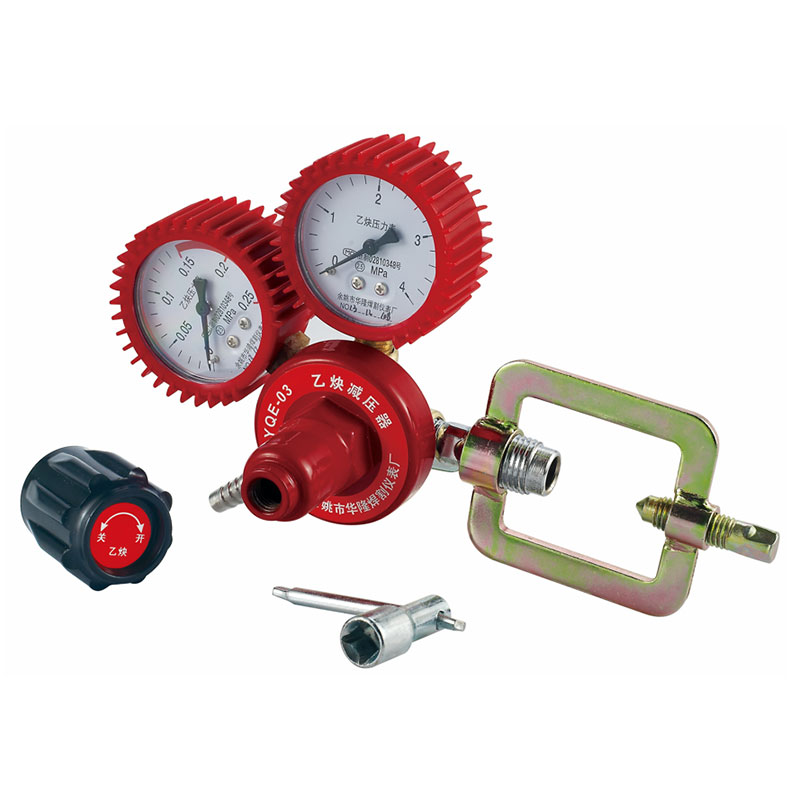
Le régulateur de gaz acétylène AR-02 est un dispositif de contrôle de pression conçu pour être ut...
See Details
- LIENS RAPIDES
- Accueil
- À propos de nous
- Produits
- Le service
- Actualités
- Nous contacter
- À PROPOS DE NOUS
- Profil de l'entreprise
- Exposition d'usine
- Honors et certificats
- PRODUITS
- Régulateur de pression pour le soudage et le découpage
- Régulateur de pression d'aquarium
- Régulateur de pression de bière et de boissons
- Réducteur de pression de pipeline
- INFORMATIONS DE CONTACT
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, route ouest de Tanjialing, rue Lanjiang, Yuyao, 315400, Zhejiang

-
- CODE QR MOBILE

