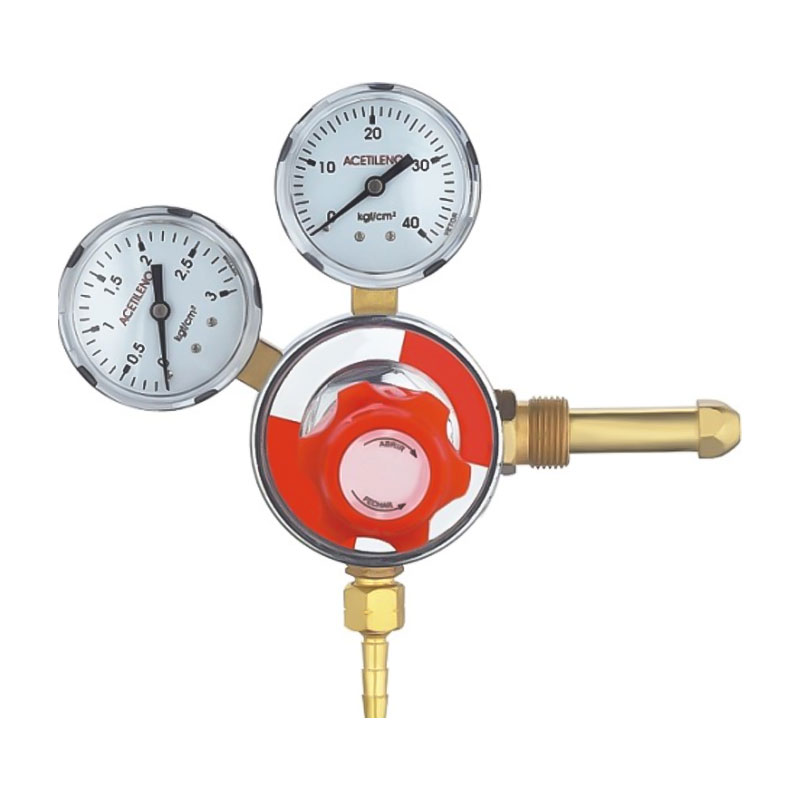
Le régulateur de pression d'acétylène de précision AR-59 est un appareil professionnel conçu...
See Details
 MOTEUR
Paramètres d'oxygène dans l'acétylène : pressions de régulation sûres pour le soudage et le découpage
Nouvelles de l'industrie-Les réglages de l’acétylène et de l’oxygène se résument à une règle stricte et à quelques points de départ fiables. La règle stricte est que l’acétylène ne dépasse jamais 15 psi au niveau du régulateur, car l’acétylène devient instable au-delà de cette pression. Les points de départ sont des plages étroites de découpe, de soudage et de chauffage, et vous les affinez une fois la flamme allumée. Réglez les pressions de cette façon et vous obtenez une coupe plus nette, moins de gaspillage de gaz et un atelier beaucoup plus sûr.
Pourquoi les paramètres du régulateur sont importants
Les deux gaz effectuent des tâches différentes. L'acétylène est le carburant ; l'oxygène alimente la combustion et, pendant la coupe, le flux à grande vitesse qui oxyde et expulse les scories hors de la saignée. Lorsque les pressions sont mauvaises, les symptômes apparaissent immédiatement :
- Trop peu d'acétylène : la flamme éclate et retourne dans la pointe.
- Trop d'acétylène : une flamme fuligineuse et paresseuse, plus un risque inutile de dérive vers la limite de 15 psi.
- Faible teneur en oxygène : bords coupés irréguliers avec de lourdes scories et aucune chute croustillante.
- Forte teneur en oxygène : oxydation excessive au niveau de la face coupée et usure prématurée de la face de la pointe.
La solution pratique consiste à commencer par des nombres connus, à allumer la torche et à lire la flamme. Tourner le bouton et espérer se termine rarement bien.
Le plafond en acétylène de 15 psi
L'acétylène est dissous dans l'acétone à l'intérieur de son cylindre. Si vous le tirez à une pression de service supérieure à environ 15 psi, le gaz peut se décomposer tout seul, générant de la chaleur et potentiellement exploser sans la présence d'oxygène. Ce n’est pas une préférence ou un choix de style ; il s'agit d'une limite physique reconnue par les fabricants de régulateurs, les fournisseurs de bouteilles et tous les codes de soudage traitant des équipements oxy-carburant.
Trois habitudes vous protègent :
- Ne réglez jamais le régulateur d'acétylène au-dessus de 15 psi, même pour les plaques épaisses ou les grandes pointes multi-trous.
- Ouvrez lentement le robinet de la bouteille d'acétylène, pas plus d'un quart à un demi-tour.
- Laissez la clé de valve en place pendant le travail afin de pouvoir fermer rapidement le cylindre en cas d'urgence.
Paramètres recommandés pour l’acétylène et l’oxygène
Les valeurs ci-dessous concernent des buses de coupe et de soudage standard en deux parties avec une longueur de tuyau moyenne. Ce sont eux qui déclenchent les pressions, alors considérez-les comme le premier contrôle plutôt que comme l’autorité finale.
| Fonctionnement | Épaisseur du matériau | Acétylène (psi) | Oxygène (psi) |
|---|---|---|---|
| Coupe | Jusqu'à 1/8 po (3 mm) | 4-5 | 20-25 |
| Coupe | 1/8 po à 1/2 po (3-12 mm) | 5-8 | 30-40 |
| Coupe | 1/2 po et plus (12 mm ) | 8-12 | 40-50 |
| Soudage | Feuille légère, jusqu'à 1/8 po | 3-5 | 5-10 |
| Soudage | Sections moyennes, 1/8-1/2 po | 5-8 | 10-20 |
| Soudage | Sections lourdes, 1/2 po et plus | 8-12 | 20-30 |
Lisez le numéro du pourboire, puis ajustez
Les pointes de coupe standard portent un numéro estampillé qui vous indique directement la pression du gaz combustible. Une pointe estampillée « 4 » nécessite environ 4 psi d'acétylène ; une pointe estampillée « 6 » veut 6 psi. Réglez l'oxygène à environ 8 à 10 fois la valeur de l'acétylène, ce qui place une pointe numéro 4 entre 32 et 40 psi d'oxygène. Cette règle empirique provient des fabricants de pointes et résiste bien à la gamme de tailles ordinaires 0 à 6.
Que changer après l'éclairage
Allumez la torche et réglez une flamme neutre. Vous voulez un cône intérieur bleu et pointu avec seulement une légère plume sur le bord. Si la plume grossit, augmentez légèrement l’oxygène ou réduisez légèrement l’acétylène. Si la flamme a besoin de plus de gaz mais que le régulateur d'acétylène est déjà à 15 psi, arrêtez de tourner le bouton et installez un embout plus gros. Plus de pression n’est pas la solution ; plus le débit de pourboire est important.
Découpe ou soudage : mêmes gaz, pressions différentes
La coupe nécessite un flux d'oxygène à grande vitesse car l'oxygène doit oxyder l'acier et le souffler hors de la saignée. C'est pourquoi le tableau montre l'oxygène entre 25 et 50 psi tandis que l'acétylène reste en dessous de 15 psi. Le soudage, en revanche, utilise une flamme neutre à faible débit, de sorte que l'oxygène se situe près de la pression de l'acétylène : quelques psi, pas 30 ou 40.
Si vous coupez avec les réglages de soudage, le préchauffage est trop lent et le flux d'oxygène est trop faible pour les tôles épaisses. Si vous soudez avec des réglages de coupe, vous percerez des trous à travers un matériau fin et laisserez un joint fortement oxydé. Réglez les régulateurs pour l'opération spécifique, puis confirmez avec la forme de la flamme avant de toucher le métal.
Configuration du régulateur étape par étape
- Placez les cylindres à la verticale et fixez-les afin qu'ils ne puissent pas tomber.
- Fixez les régulateurs. Les raccords à oxygène utilisent un filetage à droite ; Les raccords en acétylène utilisent un filetage à gauche. Les deux doivent démarrer en douceur à la main sans forcer.
- Retirez complètement le bouton de réglage du régulateur, dans le sens inverse des aiguilles d'une montre, avant d'ouvrir un robinet de bouteille.
- Ouvrez lentement le robinet de la bouteille d'acétylène et arrêtez-vous après un quart ou un demi-tour. Gardez la clé de valve en place.
- Ouvrez complètement le robinet de la bouteille d’oxygène jusqu’à ce que le joint de la soupape soit bien en place.
- Régler les pressions de travail avec les vannes du chalumeau fermées : acétylène d'abord, puis oxygène.
- Purgez chaque tuyau en ouvrant un instant le robinet du chalumeau, puis fermez-le.
- Vérifiez toutes les connexions avec de l'eau savonneuse avant d'allumer ; les bulles signifient une fuite.
Choisir des régulateurs qui maintiennent les paramètres de manière fiable
La précision est importante lorsque vous réglez 4 psi et que vous vous attendez à ce qu'elle y reste pendant une longue période de coupe. Un régulateur doté d'un bouton de réglage à filetage fin et d'une jauge lisible vous permet d'atteindre rapidement le nombre exact. Un siège de soupape stable maintient ce nombre stable à mesure que la pression du cylindre chute, de sorte que vous n'avez pas à revérifier et régler constamment.
Pour le service à l'acétylène, notre série AR couvre à la fois les travaux sur établi et les travaux de coupe intensifs. L'AR56 est conçu pour les cycles de soudage et de coupage continus où la stabilité du rendement compte le plus, tandis que l'AR03 offre un contrôle de haute précision pour des réglages précis de la flamme. Du côté de l'oxygène, le régulateur à fonctionnement continu OR07a maintient un débit constant pendant de longues sessions de coupe, ce qui est exactement ce que vous souhaitez une fois les paramètres définis.
 Régulateur d'acétylène AR-56 haute stabilité pour le soudage et la découpe Ce régulateur maintient une production constante d'acétylène pour des cycles continus de soudage et de découpe. Il offre un débit réglable de 0 à 40 kg/cm², une entrée ronde G5/8" et une sortie cannelée 3/8", disponible en version tout cuivre ou économique. Voir le produit →
 Régulateur de pression d'acétylène de haute précision AR-03 Conçu pour des réglages fins de la flamme, ce modèle offre un contrôle stable de la pression d'acétylène avec une plage d'entrée de 0 à 2,5 kg/cm² et une sortie réglable jusqu'à 40 kg/cm², mettant l'accent sur la précision de l'usinage et l'étanchéité pour des opérations fiables. Voir le produit →
 OR-07A Régulateur de contrôle de pression d'oxygène à fonctionnement continu Conçu pour de longues sessions de coupe, ce régulateur d'oxygène gère des pressions d'entrée élevées jusqu'à 3 000 psi et fournit une sortie constante de 4 à 80 psi. Son entrée CGA540 et sa jauge facile à lire permettent un travail continu et fiable. Voir le produit →
Si vous remplacez un régulateur sur une installation existante, les critères de sélection pratiques sont les mêmes : niveau de service du gaz, plage de jauge et capacité de sortie. Notre guide sur choisir le bon régulateur de pression d'acétylène parcourt ces points dans un langage simple et couvre les erreurs courantes à éviter.
Une fois vos réglages d’acétylène et d’oxygène en place, vérifiez à nouveau les jauges après quelques minutes de travail. Les régulateurs peuvent glisser lorsque la bouteille se vide, surtout après une utilisation intensive. Reconfirmez la pression d'acétylène au début de chaque travail, ne la poussez jamais au-delà de 15 psi et gardez la buse propre. Une pointe propre à 4 psi éliminera une configuration sale à la pression maximale, et ce, sans tester les limites de votre équipement.
Produits associés
-
-

Le contrôleur de réduction de pression d'oxygène à interface et pression personnalisable OR-...
See Details -
Le régulateur d'acétylène de soudage et de coupage haute stabilité AR-56 est conçu en mettan...
See Details -

Le régulateur de pression d'oxygène à fonctionnement continu OR-07A peut gérer des pressions...
See Details -

Le régulateur d'oxygène industriel réglable de haute précision OR-55 est un dispositif de ré...
See Details -

Ce régulateur de CO2 d'aquarium avec électrovanne et double compteur de bulles est conçu pou...
See Details -

Le régulateur d'acétylène industriel durable AR-17 est spécialement développé pour répondre ...
See Details -

Le régulateur d'acétylène industriel durable AR-19 utilise un chemin de gaz scientifiquement...
See Details
- LIENS RAPIDES
- Accueil
- À propos de nous
- Produits
- Le service
- Actualités
- Nous contacter
- À PROPOS DE NOUS
- Profil de l'entreprise
- Exposition d'usine
- Honors et certificats
- PRODUITS
- Régulateur de pression pour le soudage et le découpage
- Régulateur de pression d'aquarium
- Régulateur de pression de bière et de boissons
- Réducteur de pression de pipeline
- INFORMATIONS DE CONTACT
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, route ouest de Tanjialing, rue Lanjiang, Yuyao, 315400, Zhejiang

-
- CODE QR MOBILE

